Ручная электродуговая сварка
Ручная электродуговая сварка является наиболее старым и все еще весьма распространенным способом. Она высоко маневренна, универсальна, для ее выполнения требуется простое оборудование. В то же время ручная электродуговая сварка недостаточно производительна по сравнению с механизированной сваркой, требует от сварщиков более высокой квалификации, особенно при выполнении вертикальных, горизонтальных и потолочных швов; очень чувствительна к качеству электродов, загрязненности, влажности и ржавчине на кромках свариваемых деталей. В связи с этим обстоятельством ручную электродуговую сварку применяют в настоящее время только в тех случаях, когда механизированные способы сварки неприемлемы по тем или иным причинам.
Ручную электродуговую сварку можно выполнять как на постоянном, так и на переменном токе.
В случае сварки на постоянном токе источниками питания служат сварочные генераторы (рис. 5.3, а) или выпрямители. На судостроительных заводах наиболее распространены одно-постовые сварочные генераторы постоянного тока модели ПД-305-У2, ПД-502-У2; многопостовые ВДМ-1001-УЗ. В последнем случае электрический ток от зажимов генератора поступает на общий шинопровод, к которому параллельно подключают балластные реостаты сварочных постов. Балластные реостаты служат для регулирования сварочного тока на каждом посту. Весьма распространены, например, балластные реостаты типов РБ-301.
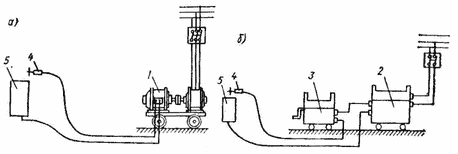
Рис. 5.3. Схемы сварочных постов: а — постоянного тока; б — переменного тока.
1 — генератор постоянного тока; 2 — понижающий трансформатор; 3 — дроссель; 4 — держатель с электродом; 5 — свариваемая деталь.
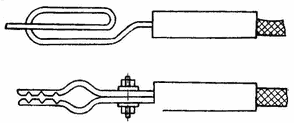

Рис. 5.4. Электрододержатели различных типов.
При ручной сварке на переменном токе (рис. 5.3, б) питание сварочной дуги подается от силовой энергосети переменного тока через понижающий трансформатор (предназначенный для понижения напряжения силовой энергосети 220—380 В до напряжения 60—85 В, необходимого для зажигания сварочной дуги) и дросселя, посредством которого регулируется сила сварочного тока. На заводах применяют трансформаторы СТЭ-24, СТЭ-34 с дросселями, а также трансформаторы СТН-500, ТС-500 и др. Сварочный ток в дросселе регулируется изменением индуктивного сопротивления дроссельной катушки путем ее перемещения с помощью рукоятки и ходового винта подвижного сердечника.
Рабочим инструментом сварщика является электрододержатель, который прочно удерживает электрод и обеспечивает надежный контакт, а также быструю и удобную замену электрода. Держатели, некоторые типы которых показаны на рис. 5.4, должны быть легкими и иметь гибкий токоподводящий провод, чтобы не стеснять движения руки сварщика. Длина гибкого провода равна 2—3 м, остальная часть провода может иметь большую жесткость. Общая длина провода должна быть не более 30 м, так как с увеличением ее напряжение в сварочной дуге значительно падает.
Для защиты от брызг металла сварщик должен иметь брезентовый комбинезон и рукавицы. Глаза и лицо сварщика защищаются от светового излучения и ожогов щитком или маской. Маска и щиток имеют смотровое окошко, закрытое цветным (темным) стеклом. Для защиты от брызг металла цветное стекло снаружи закрыто простым бесцветным стеклом, которое при загрязнении заменяют новым. Для очистки сварного соединения и обивки шлака сварщик имеет стальную щетку, зубило или пневматический молоток.
При ручной электродуговой сварке применяют электроды в виде стержней (отрезков) проволоки длиной около 450 мм, на которые нанесен слой покрытий (обмазка).
Назначение и область применения электродов определяются механическими свойствами наплавленного металла шва и всего сварного соединения. Поэтому все электроды для сварки сталей классифицируют по типам, характеризующим механические свойства металла шва и сварного соединения. Для ручной электродуговой сварки корпусных сталей применяют чаще всего электроды типов Э-42, Э-42А, Э-50А. Буква Э означает электрод; цифра — величину временного сопротивления разрыву, Н/мм2, металла шва, наплавленного данным электродом; буква А означает, что данный электрод обеспечивает получение металла шва с лучшими пластическими свойствами и с меньшим содержанием вредных примесей (серы и фосфора).
Для изготовления электродов широко применяют проволоку марок Св-08 и Св-08А. Проволока марки Св-08А имеет меньше вредных примесей серы и фосфора.
Покрытия на электроды наносят с целью повышения устойчивости горения электрической дуги, создать вокруг дуги и расплавленного металла защитную оболочку из газа, предохраняющую жидкий металл от кислорода и азота воздуха, создать защитную корку шлака на шве, замедляющую его остывание; ввести в металл шва элементы, улучшающие его механические свойства. Существует большое количество покрытий, которые в той или иной мере удовлетворяют перечисленным требованиям. Состав покрытий определяет марку электрода.
Покрытия, которые наносят тонким слоем на металлический стержень электрода, обеспечивают только устойчивость горения дуги. Такие покрытия называют стабилизирующими или тонкими. Они не защищают металл шва от кислорода и азота воздуха и не улучшают механических свойств шва. Электроды со стабилизирующими покрытиями применяют только при сварке неответственных конструкций. Из стабилизирующих покрытий наиболее известно меловое, которое приготовляют разведением толченого и просеянного мела в жидком стекле.
Для получения высококачественного металла шва, не уступающего по механическим свойствам основному металлу, применяют электроды с толстым покрытием, называемые качественными. При плавлении такого покрытия образуются газы и шлаки, которые хорошо защищают металл от вредного воздействия воздуха. Из качественных электродов в судостроении широко применяют электроды типа Э-42А марок УОНИ-13/45, УОНИ-13/55 (универсальная обмазка научно-исследовательского института) и ЦМ-7 (ЦНИИТмаш, малоуглеродистые).
Для выполнения электродуговой сварки плавящимся электродом один провод от источника тока подключают через электрододержатель к электроду, а другой — к свариваемому изделию.
При сварке постоянным током на положительном полюсе электрической цепи выделяется больше тепла, чем на отрицательном. Поэтому при присоединении электрода к положительному полюсу сварочной цепи на электроде выделяется тепла больше, чем на свариваемом изделии, присоединенном к отрицательному полюсу. Для плавления свариваемого изделия в месте сварки требуется больше тепла, чем для плавления электрода, поэтому при сварке толстых деталей электрод присоединяют к отрицательному полюсу, а деталь — к положительному. Этот вид соединения сварочной цепи называют прямой полярностью. При сварке тонких деталей, а также при применении электродов с тугоплавким покрытием (например, электродов типа УОНИ-13) применяют другой вид соединения сварочной цепи, носящий название обратной полярности. В этом случае свариваемую деталь соединяют с отрицательным полюсом, а электрод — с положительным.
При сварке переменным током его полярность изменяется 100 раз в секунду (при частоте тока 50 пер./с) и не влияет на процесс сварки.
Для успешного выполнения процесса сварки необходимо правильно выбрать режимы сварки, т. е. диаметр электрода, силу сварочного тока, скорость перемещения электрода вдоль свариваемых кромок, полярность.
Диаметр электрода и силу сварочного тока подбирают по специальным таблицам в зависимости от толщины свариваемых деталей, типа шва и положения его в пространстве. В общем случае можно отметить, что для толщин 2—3 мм используют электроды диаметром 3 мм, для толщин до 6—7 мм — электроды диаметром 4 мм, для больших толщин электроды диаметром 5 мм. Силу сварочного тока при сварке в нижнем положении можно определить по следующей приближенной формуле
Iсв≈(25÷30)dэл
где dэл — диаметр электрода, мм.
При сварке вертикальных и потолочных швов силу сварочного тока снижают на 15—20 % по сравнению с нижним положением.
Скорость перемещения электрода вдоль шва зависит от диаметра электрода, силы сварочного тока, вида и ширины шва и некоторых других факторов. Нормальной скоростью перемещения электрода следует считать такую, при которой образуется валик шва шириной, примерно равной 1,5 диаметра электрода, с хорошим проплавлением основного металла.
Наплавленный валик характеризуется шириной, высотой и глубиной проплавления (рис. 5.5).
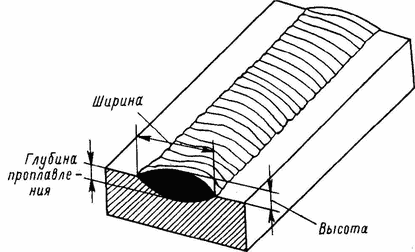
Рис. 5.5. Размеры сварного шва.
Ширина валика зависит от диаметра электрода и размера поперечных колебаний. Высота валика зависит от марки электрода, силы тока, полярности и скорости сварки. Более выпуклый валик получается при сварке электродами с тонкими покрытиями. При использовании качественных электродов валик имеет более плавный переход к основному металлу. Глубина проплавления зависит от силы тока, скорости сварки и марки электрода. При нормальных режимах сварки глубина проплавления достигает 2—5 мм.
В последние годы получает все более широкое распространение так называемая сварка наклонным электродом, принципиальная схема которой показана на рис. 5.6. Подача электрода в зону сварки и перемещение дуги вдоль сварного соединения происходит под действием силы тяжести муфты и закрепленного в ней электрода. Между электродом, опертым на край покрытия, и изделием возбуждается дуга, расплавляющая металл электрода и кромки изделия. Угол между электродом и изделием может быть постоянным и переменным. В рассматриваемом случае применяют специальные электроды длиной 700— 900 мм, в частности электроды марки ИТС типа Э-46А из малоуглеродистой сварочной проволоки с фтористокальциевым покрытием и с железным порошком.
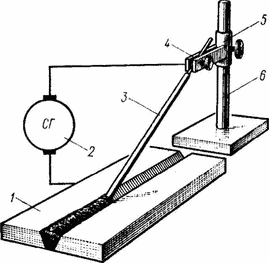
Рис. 5.6. Сварка наклонным электродом.
1 — свариваемые детали; 2— источник питания сварочным током; 3 — электрод; 4 — зажим электрода; 5 — муфта; 6 — стойка.
В данном случае сварка протекает автоматически при постоянном режиме в отличие от обычной ручной сварки. Один сварщик может наблюдать за горением 4—5 электродов одновременно, что, безусловно, повышает производительность труда. Упрощается сварка в труднодоступных местах.
В настоящее время существуют два способа сварки с наклонными электродами:
— гравитационный — по мере сгорания электрод передвигается вдоль линии шва под действием силы тяжести;
— автоконтактный — по мере сгорания электрод передвигается вдоль линии шва под действием пружинного механизма.