Технология изготовления объемных секций
Объемные секции корпуса по технологии изготовления могут быть разделены на следующие группы:
— объемные секции с прямолинейными обводами, к которым могут быть отнесены средние днищевые секции крупных судов (без погиби), секции двойного борта, секции коффердамов и некоторые др.;
— днищевые и бортовые объемные секции с криволинейными обводами;
— объемные секции оконечностей, выкружки;
— объемные секции ярусов надстроек;
— секции дымовых труб, кожухов дымоходов и др. Объемные секции с прямолинейными обводами собирают на
сборочных площадках аналогично плоскостным секциям. В отличие от последних при сборке объемных секций устанавливают и обжимают к набору предварительно сваренный накрывающий настил; после кантовки секции набор приваривают к этому настилу в нижнем положении.
Объемные секции с криволинейными обводами обычно собирают в сборочных постелях различных типов.
Рассмотрим технологическую последовательность сборки и сварки днищевой объемной секции с настилом второго дна.
После подготовки и проверки сборочной постели по таблицам или шаблонам с плаза на нее укладывают листы наружной обшивки, стыкуют на электроприхватках друг с другом и обжимают к лекалам или стойкам постели.
В настоящее время при изготовлении объемных секций стремятся собирать их из предварительно изготовленных плоскостных секций и узлов. Такими элементами у днищевых секций являются плоские части наружной обшивки с ребрами жесткости, плоские части настила второго дна с набором, а также узлы стрингеров, флоров и др. В сборочную постель сначала укладывают плоскую секцию (или секции) наружной обшивки с набором, а затем устанавливают листы криволинейной части.
Стыки и пазы листов сваривают там, где это возможно, автоматом, а в остальных местах — полуавтоматом в углекислом газе или вручную. Обшивку зачищают от прихваток и сборочных приспособлений, и на ней намечают сетку для установки набора, контрольные линии и контур секции. Разметку проводят так же, как на бортовых секциях с криволинейными обводами. В первую очередь устанавливают продольные ребра жесткости по обшивке, вертикальный киль, а затем к нему приставляют куски флоров от киля до первых стрингеров правого и левого бортов и бракеты флоров. Далее устанавливают первые стрингеры, участки флоров до вторых стрингеров, вторые стрингеры и т. д. Установленные элементы набора соединяют друг с другом по линиям разметки и обжимают к наружной обшивке.
Когда днищевая секция имеет неразрезные флоры и разрезные стрингеры, последовательность установки набора будет иной. После установки вертикального киля ставят средний флор (узел правого и узел левого бортов), затем в нос и корму от среднего флора — узлы днищевых стрингеров, соседние флоры, следующие участки стрингеров и т. д.
Так как балки днищевого набора имеют значительную высоту, особенно тщательно проверяют вертикальность их установки с помощью шнурового отвеса.
В некоторых случаях для установки бракет флоров или книц у вертикального киля приходится продольные ребра жесткости киля не устанавливать на узловой сборке, а проталкивать через вырезы во флорах или кницах после сборки последних с килем.
Если секция имеет ребра жесткости, идущие по настилу второго дна (в его криволинейной части), то их укладывают в соответствующие вырезы во флорах.
Вначале сваривают элементы набора друг-с другом, а затем набор приваривают к наружной обшивке полуавтоматом в направлениях от середины секции в нос, корму и к бортам ячейковым методом, т. е. сварщик последовательно приваривает набор к обшивке в каждой ячейке, образуемой продольными и поперечными балками набора.
На многих заводах вертикальные угловые швы соединений высокого набора (флоров, стрингеров, вертикального киля) сваривают специальными четырехголовочными автоматами для вертикальной сварки в среде углекислого газа.
После окончания сварки набора секция накрывается настилом второго дна, полотно которого предварительно сварено. Настил обжимается к набору секции с помощью укладываемых на него грузов и закрепляется электроприхватками.
Секция снимается с постели, кантуется и укладывается на достроечной Площадке, где проводится подварка наружной обшивки, приварка набора к настилу второго дна, зачистка, контуровка и сдача секции.
Таким же образом выполняется сборка бортовых объемных секций.
Общие сварочные деформации объемных секций компенсируются так: же, как и деформации плоскостных секций с криволинейными обводами, путем придания развала сборочной постели.
Рассмотрим особенности сборки носовой и кормовой объемных секций. При серийной постройке судов сборка этих секций проводится в специальных сборочных постелях.
Сборку носовой объемной секции с форштевнем начинают с установки килевой коробки. Затем устанавливают предварительно собранный и сваренный узел форштевня и стыкуют его с килевой коробкой и ее набором (если он имеется). Узел форштевня устанавливается строго по линии ДП, нанесенной на постели, и проверяется по дифференту и совпадению с ДП с помощью веска, опускаемого из определенных точек форштевня (например, точки пересечения ДП с KBЛ) на проекции соответствующих точек, построенные на сборочной площадке или основании постели по данным с плаза.
Наружная обшивка в зависимости от обводов носовой объемной секции устанавливается в постель отдельными листами с погибью или предварительно сваренными полотнищами (при небольшой погиби), обжимается к лекалам постели и стыкуется с килевой коробкой, форштевнем и друг с другом. После сварки этих стыков и пазов выполняется разметка и зачистка линий приварки набора, его установка, сборка и сварка в той же последовательности, что и у днищевых секций.
После окончания сварки набора секция накрывается палубой или платформой, предварительно собранной в виде плоскостной секции.
Сборка кормовой объемной секции начинается с установки ахтерштевня, который подается на сборку полностью обработанным, с окончательно расточенными втулками баллера руля и предварительно расточенным отверстием для гребного вала. Если секция собирается не в постели, то на сборочной площадке выкладывают деревянные брусья (кильблоки) по высоте в соответствии с формой килевой части ахтерштевня. Проверяют их по шаблону с плаза. На брусья устанавливают ахтерштевень и раскрепляют с помощью оттяжек с талрепами. Положение ахтерштевня проверяют относительно оси вала и по оси баллера руля. Следует отметить, что проверка положения ахтерштевня — очень ответственная операция, так как перекос его может привести к неправильному положению руля судна, кроме того, может не хватить припуска для расточки яблока ахтерштевня, для чего потребуется выполнять его наплавку. Для построения оси вала на сборочной площадке в нос и корму от собираемой секции устанавливают стойки из профиля, на которых по плазовым данным строятся точки оси вала (в виде перекрестия вертикальной и горизонтальной рисок), вырезают отверстия диаметром 30—40 мм и устанавливают мишени (планки толщиной 3 мм с отверстием диаметром 2—2,5 мм) так, чтобы их отверстия совпадали с осью вала. Через отверстия мишеней и яблоко ахтерштевня натягивают стальную проволоку (струну) диаметром 0,8—1,0 мм. Ахтерштевень устанавливают таким образом, чтобы струна находилась в центре отверстия яблока (на носовом и кормовом его концах). Кроме того, проверяют положение оси баллера руля по крену и дифференту, для чего спускают весок из центра верхней втулки в центр нижней. Для этого в отверстия втулок забивают деревянные заглушки и расцентровывают их, причем на верхнюю заглушку прибивают мишень и делают отверстие для веска. Секции собирают после окончательной установки ахтерштевня.
Если секцию собирают в постели, то сначала устанавливают листы наружной обшивки, стыкуют между собой и с кромками ахтерштевня. После сварки обшивки размечают сетку набора, устанавливают, собирают и сваривают набор в порядке, показанном выше.
Если кормовую объемную секцию с ахтерштевнем собирают без постели, то сначала на килевую коробку и ахтерштевень устанавливают детали и узлы продольного и поперечного набора. Тщательно проверяют вертикальное положение элементов набора и собирают их. На собранный и закрепленный с помощью электроприхваток набор навешивают листы наружной обшивки, стыкуют друг с другом и с кромками ахтерштевня, обжимают и прихватывают к набору. Дальнейшую сборку и сварку секции ведут в обычном порядке.
В тех случаях, когда на заводе строятся единичные суда или очень небольшая серия (два-три судна) и в сборочно-сварочном цехе нет универсальных постелей, объемные секции, имеющие плоские сборочные базы (настил второго дна, платформы пли переборки), иногда собирают без постелей, так как изготовление дорогостоящих специальных постелей экономически невыгодно.
Объемные секции без постелей собирают следующим образом. Днищевые объемные секции собирают на настиле второго дна вверх килем, носовые объемные секции — также вверх килем на палубе или платформе, а бортовые объемные секции — на продольной переборке или палубе.
Рассмотрим сборку носовой объемной секции (рис. 12.21). Цифрами на рисунке указана последовательность установки конструкций. На сборочную площадку укладывается плоскостная секция платформы. Если палуба имеет погибь, то на площадку устанавливают специальную постель или соответствующим образом набирают клетки из брусьев.
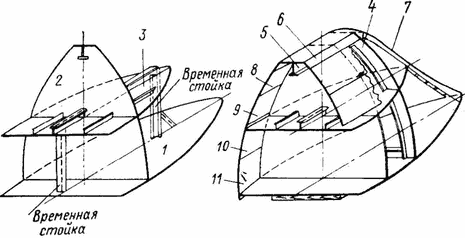
Рис. 12.21. Сборка носовой объемной секции без постели.
1—11 — последовательность установки элементов.
По разметке, сделанной на платформе, на нее устанавливают предварительно собранные переборку, платформу и шпангоутные рамы. Их раскрепляют временными раскосами и упорами из угольника или швеллера. После проверки и окончательной установки набор закрепляется на прихватки и сваривается. Если секция имеет продольные ребра жесткости, то их протаскивают через вырезы в поперечном наборе. В верхней части секции устанавливается килевая коробка, а затем узел форштевня. На полученный таким образом каркас секции устанавливают наружную обшивку в зависимости от кривизны заранее сваренными полотнами или отдельными листами. Далее выполняются уже знакомые операции стыкования обшивки и обжатия к набору, а затем сварка.